


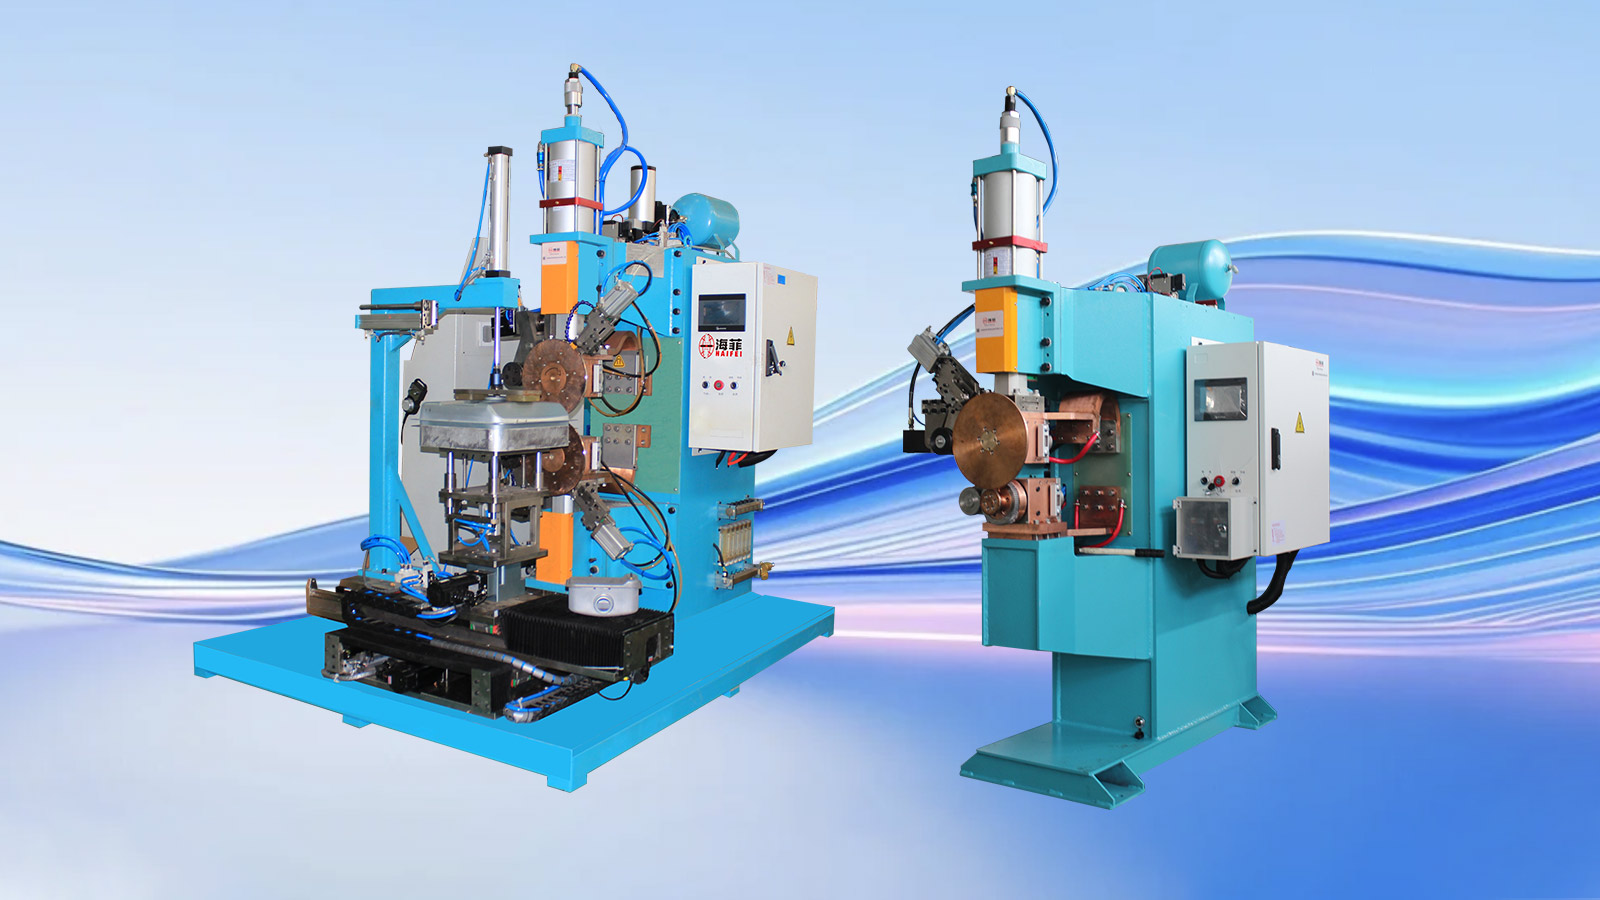
Компанія Haifei розробила це рішення для зварювання паливних баків мотоциклів для виробника, який виготовляє вузли паливних баків із тонких-листів для різних моделей мотоциклів.
У проекті використовувалась налаштована система зварювання швів, пристосування-для позиціонування, що відповідає профілю, і програмоване керування процесом. Рішення було розроблено для усунення нерівномірного вирівнювання оболонки, розривних швів, надмірної теплової деформації та коливань між виробничими партіями.
Оскільки розміри паливного бака, товщина листів і профілі з’єднань відрізняються, остаточні параметри зварювального апарату, інструментів і процесу мають бути підтверджені кресленнями замовника та зразками-зварювальних випробувань.
Надішліть креслення паливного бака
Короткий огляд проекту
|
Пункт проекту |
Подробиці |
| Промисловість | Виробництво комплектуючих до мотоциклів |
| Заготовка | Паливний бак мотоцикла в зборі |
| Основна структура | Тонкі формовані сталеві оболонки з вигнутими профілями |
| Основний процес зварювання | Безперервне шовне зварювання |
| Основний суглоб | З'єднання між верхньою і нижньою оболонками бака |
| Обладнання | Індивідуальний апарат для зварювання паливного баку мотоцикла |
| Інструменти | Профіль-відповідає позиціонуванню та опорному кріпленню |
| Контроль процесів | Програмований зварювальний струм, тиск, час зварювання та послідовність витримки |
| Основні питання щодо якості | Суцільність шва, ризик витоку, деформація та вирівнювання оболонки |
| Перевірка | Зварювання зразків, візуальна перевірка та перевірка розмірів, а потім перевірка на витік за-замовником |
Для чого використовується цей розчин для зварювання паливного баку мотоцикла?
Розчин використовується для з'єднання сформованих верхньої і нижньої оболонок паливного бака мотоцикла.
Ці оболонки зазвичай мають тонкі стінки, вигнуті поверхні та неправильне периферійне з’єднання. Процес зварювання повинен створювати безперервне з'єднання, обмежуючи деформацію корпусу бака.
З’єднання основної оболонки виконується шовним зварюванням. Обертові електродні колеса застосовують тиск і зварювальний струм, стежачи за з’єднанням, утворюючи серію зварювальних з’єднань, що перекриваються. Ці зварні шви, що перекриваються, утворюють суцільний шов, необхідний для герметичної конструкції резервуара.
Монтажні кронштейни, деталі посилення, наповнювачі та інші допоміжні компоненти можуть вимагати різних методів зварювання. Haifei оцінює кожне місце зварювання замість того, щоб застосовувати один процес до всього резервуару.
Довідкова інформація клієнта
Замовник виготовляє мотоциклетні паливні баки для кількох моделей мотоциклів.
Асортимент продукції включає резервуари різної ємності, вигнутих профілів і листових конфігурацій. Це ускладнювало використання одного стаціонарного пристосування та одного набору параметрів зварювання для кожного продукту.
Клієнту було потрібно виробниче рішення, яке могло б більш узгоджено контролювати нагрівання та тиск зварювання, покращувати позиціонування заготовки та зберігати параметри процесу для повторних замовлень.
Які проблеми виникли у клієнта з попереднім процесом?
Надмірна деформація оболонок тонких танків
Тонкі сформовані оболонки чутливі до накопичення тепла. Нерівномірне або надмірне надходження тепла може спричинити опуклість, локальне згортання, підняття країв або загальне викривлення.
Деформація впливає не тільки на зовнішній вигляд. Це також може заважати подальшій збірці та створювати нерівний контакт уздовж стику.
01
Непослідовне розташування оболонки
Попередній спосіб завантаження та затискання сильно залежав від оператора.
Коли верхня і нижня оболонки не були розташовані проти однакових контрольних точок, стиковий зазор і перекриття змінювалися. Це призвело до змін у ширині шва, положенні зварного шва та локальному підведенні тепла.
02
Розривні або неповні зварні шви
Нестабільний рух і непослідовний контакт між двома оболонками можуть спричинити неповне злиття, маленькі пори або розривні ділянки.
Зварний шов, який виглядає прийнятним зовні, все ще може містити невеликий шлях витоку. З цієї причини візуальний огляд не може замінити тест на герметичність, визначений замовником.
03
Нестабільна енергія та тиск зварювання
Зміни зварювального струму, тиску електрода або швидкості руху впливають на проникнення та формування шва.
Занадто мало енергії може залишити неповний суглоб. Надмірна енергія може спричинити опіки поверхні, поглиблення або деформацію тонкого листа.
04
Немає багаторазових записів процесу
Попередній процес не забезпечив відповідного методу для збереження та виклику налаштувань зварювання.
Операторам довелося знову коригувати процес під час зміни продуктів або повернення до попередньої моделі танка, збільшуючи час налаштування та залежність від індивідуального досвіду.
05
Що вимагав замовник?
Клієнт запитував зварювальне рішення, яке могло б:
- Контролюйте надходження тепла для тонких сформованих корпусів резервуарів
- Зменшити опуклість, викривлення та локальне пошкодження поверхні
- Перед зварюванням зберігайте більш стабільний зазор між з’єднаннями
- Виконайте безперервний шов навколо необхідної траєкторії
- Координуйте зварювальний струм, тиск електрода та швидкість руху
- Зменшення варіацій, спричинених ручним позиціонуванням
- Зберігайте параметри процесу для різних моделей паливних баків
- Підтримка виробничих записів і відстеження процесу
- Адаптація до резервуарів різної ємності, профілю та товщини листа
- Дозволити перевірку зварних резервуарів за допомогою узгодженого методу-випробування на витік
Це були вимоги проекту. Остаточні критерії приймання повинні були бути визначені відповідно до креслень замовника, стандарту продукту та процедури випробувань.
Чому було обрано шовне зварювання для корпусу основного резервуара?
Верхня і нижня оболонки вимагають суцільного з’єднання. Окремі точкові зварні шви не можуть забезпечити однакову безперервну герметизацію навколо корпусу бака.
Машина для шовного зварювання використовує електродні колеса, що обертаються, для подачі струму та тиску вздовж з’єднання. Правильне накладання зварювальних частин створює суцільний шов.
Для мотоциклетних паливних баків процес повинен збалансувати чотири фактори:
| Фактор процесу | Якщо недостатньо | Якщо надмірна або нестабільна |
| Зварювальний струм | Неповне зрощення або слабке формування шва | Перегрів, пошкодження поверхні або прогорання- |
| Тиск електродів | Поганий електричний контакт і нерівні зварні шви | Глибоке вдавлення або локальна деформація |
| Швидкість зварювання | Надмірне тепло на окремих позиціях | Недостатнє нагрівання та переривчасте зварювання |
| Послідовність витримки та охолодження | Рух суглоба до стабілізації | Непотрібне подовження циклу або надмірне затискання |
Ці значення неможливо вибрати лише із загального каталогу машин. Вони повинні бути розроблені з використанням фактичного матеріалу, товщини, профілю оболонки та необхідного стандарту ущільнення.
Індивідуальне зварювальне рішення Haifei
1. Випробування зварювання з різними зразками паливних баків
Компанія Haifei провела випробування зварювання паливних баків мотоциклів різної ємності, вигнутих профілів і товщини листа.
Випробування використовували для оцінки:
- Діапазон-зварювального струму
- Тиск електродів
- Швидкість зварювання
- Енергійний час
- Послідовність витримки та охолодження
- Стан контакту оболонки
- Видимий тепловий вплив
- Безперервність зварного шва
- Вимоги до підтримки кріплення
Мета полягала в тому, щоб створити працездатне вікно процесу перед завершенням устаткування та інструментів.
2. Система контрольованого шовного зварювання
Вибране зварювальне обладнання забезпечує скоординований контроль зварювальної енергії, тиску електродів і руху заготовки.
Стабільне керування особливо важливо для тонкої оболонки паливного бака, оскільки зміни одного параметра впливають на інші. Наприклад, збільшення швидкості зварювання без регулювання струму може зменшити надходження тепла в з’єднання. Збільшення струму без контролю швидкості може збільшити деформацію.
Таким чином, остаточна програма зварювання встановлюється як повний набір параметрів, а не як ізольоване значення струму.
3. Профіль-Відповідне позиціонування
Компанія Haifei розробила спеціальне пристосування відповідно до профілю паливного бака.
Пристосування встановлює повторювані точки розташування для верхньої та нижньої оболонок і підтримує вигнуті поверхні під час зварювання. Це також допомагає підтримувати контакт між з’єднаннями та розподіляти силу затиску навколо корпусу резервуара.
Конструкція кріплення враховує:
- Форма і ємність паливного бака
- Розташування периферичного шва
- Верхні та нижні посилання на оболонку
- Стиковий зазор і нахлест
- Ділянки, чутливі до тиску затиску
- Напрямок завантаження та розвантаження
- Вимоги до зміни продукту
Якщо задіяно кілька моделей резервуарів, можна оцінити замінні або швидко{0}}змінні компоненти кріплення.
4. Автоматичне позиціонування та безперервне зварювання
Після того, як бак завантажений і розміщений, пристосування утримує снаряди навпроти визначених орієнтирів.
Потім машина виконує вказану послідовність зварювання. Контрольований рух допомагає зменшити відхилення, спричинені ручним керуванням, і підтримує координацію швидкості зварювання зі струмом і тиском електрода.
Точний рівень автоматизації можна налаштувати відповідно до необхідної продуктивності замовника, доступних операторів і кількості моделей продукції.
5. Програмовані налаштування процесу
Зварювальні програми можна зберігати для різних специфікацій паливних баків.
Це дозволяє викликати затверджені набори параметрів під час зміни моделей або повторення замовлення. Контроль доступу та запис виробничих-даних також можна оцінити, коли замовнику потрібна відстежуваність процесу.
Збережені рецепти зменшують кількість повторних ручних налаштувань, але оператор все одно повинен вибрати правильну програму та приладдя для завантаженого продукту.
Як це рішення вирішило початкові проблеми?
|
Вихідна виробнича проблема |
Конфігурація Haifei |
Практична функція |
| Нерівномірне розташування верхньої і нижньої оболонок | Пристосування для-відповідності профілю | Встановлює повторювані посилання на завантаження |
| Змінна суглобова щілина | Спеціальна затискна та опорна конструкція | Підтримує більш тісний і послідовний контакт з оболонкою |
| Надмірна теплова деформація | Узгоджене регулювання струму, тиску та швидкості | Обмежує непотрібне накопичення тепла |
| Несуцільний або нерівний шов | Контрольований безперервний зварювальний рух | Зберігає повторюваність зварювального шляху |
| Залежність від ручного наведення | Автоматизована послідовність зварювання | Зменшує-варіацію рухів оператора |
| Повторне налаштування під час зміни моделі | Збережені програми зварювання | Дозволяє відкликати затверджені налаштування |
| Відсутність виробничих записів | Додаткові функції зберігання та відстеження даних | Підтримує аналіз процесів і управління виробництвом |
Фактичний рівень удосконалення повинен бути перевірений за критеріями прийнятності замовника. Для кожної конструкції паливного бака не слід застосовувати загальний відсоток.
Які процеси зварювання використовуються на повному паливному баку мотоцикла?
Не кожну частину паливного баку мотоцикла слід зварювати однаковим способом.
Площа паливного бака |
Типовий процес |
Основне призначення |
| Верхня і нижня основні оболонки | Зварювання швів | Утворіть суцільний герметичний шов |
| Монтажні кронштейни | Контактне точкове зварювання | Ефективне кріплення структурних компонентів |
| Арматурні частини | Точкове або проекційне зварювання | Забезпечте локальну структурну підтримку |
| З’єднання наповнювача або неправильне положення | Зварювання MIG або інший перевірений процес | З’єднання, що не підходять для електродних коліс |
| Готовий танк | Випробування на герметичність | Перевірте герметичність після зварювання |
Фактична комбінація процесу залежить від доступу до швів, матеріалу, товщини та дизайну продукту.
Зварювальний апарат чи повна виробнича лінія?
Виберіть обсяг відповідно до поточного стану вашого заводу.
Виберіть рішення для зварювання паливного бака, якщо:
Обладнання для штампування вже є
Верхня і нижня оболонки вже сформовані
Поточна проблема полягає в основному в якості зварювання або продуктивності
Лише зварювальний апарат та апарат потребують модернізації
Існуючі процеси полірування, нанесення покриття та тестування можуть залишатися в експлуатації
Виберіть повну лінію виробництва паливних баків, якщо:
Будується нове підприємство з виробництва паливних баків
Також необхідно обладнання для заготовки та гідравлічного формування
Необхідно інтегрувати кілька процесів зварювання
Необхідно запланувати полірування, покриття та тестування на витік
Клієнт потребує допомоги з повним заводським процесом
Haifei може поставити окрему машину для зварювання швів паливного бака або оцінити більший проект-виробничої лінії.

Навіщо працювати з Haifei над проектом зі зварювання паливних баків?
Оцінка процесу перед доопрацюванням машини
Вибір машини базується на кресленнях, зразках і зварювальних випробуваннях, а не лише на назві паливного бака.
01
Обладнання та кріплення, розроблені разом
Для криволінійних резервуарів із тонких{0}}листів підтримка арматури є частиною процесу зварювання. Тому машина та приладдя оцінюються як одна система.
02
Конфігурація на основі фактичного виробництва
Рівень автоматизації вибирається відповідно до продуктивності, асортименту продукції, участі оператора та доступної площі заводу.
03
Тестування зразків перед-поставкою
Узгоджені зразки можна використовувати для розробки процесу та попереднього-приймання перед відправленням.
04
Підтримка окремих машин і виробничих ліній
Клієнти можуть почати з проекту зварювального-апарата або запросити ширше рішення, яке охоплює формування, зварювання, обробку, перевірку та складання.
05
Зв'яжіться з нашими інженерами
FAQ

01. Який найкращий метод зварювання паливного баку мотоцикла?
02.Чи може одна машина зварювати різні моделі паливних баків мотоциклів?
03.Як Haifei зменшує деформацію паливного бака під час зварювання?
04.Чи може лише зварювання швів гарантувати, що паливний бак не протікає?
05. Чи може Haifei перевірити наші зразки паливних баків перед замовленням?
06. Чи може Хайфей забезпечити повну лінію виробництва паливних баків?