


Комунікаційні рішення для зварювання 5G
Хайфей розвиваєтьсяіндивідуальне зварювальне обладнаннядля тонких металевих компонентів, що використовуються вЗв'язок 5Gприлади, електронні системи термоконтролю та інше компактне обладнання.
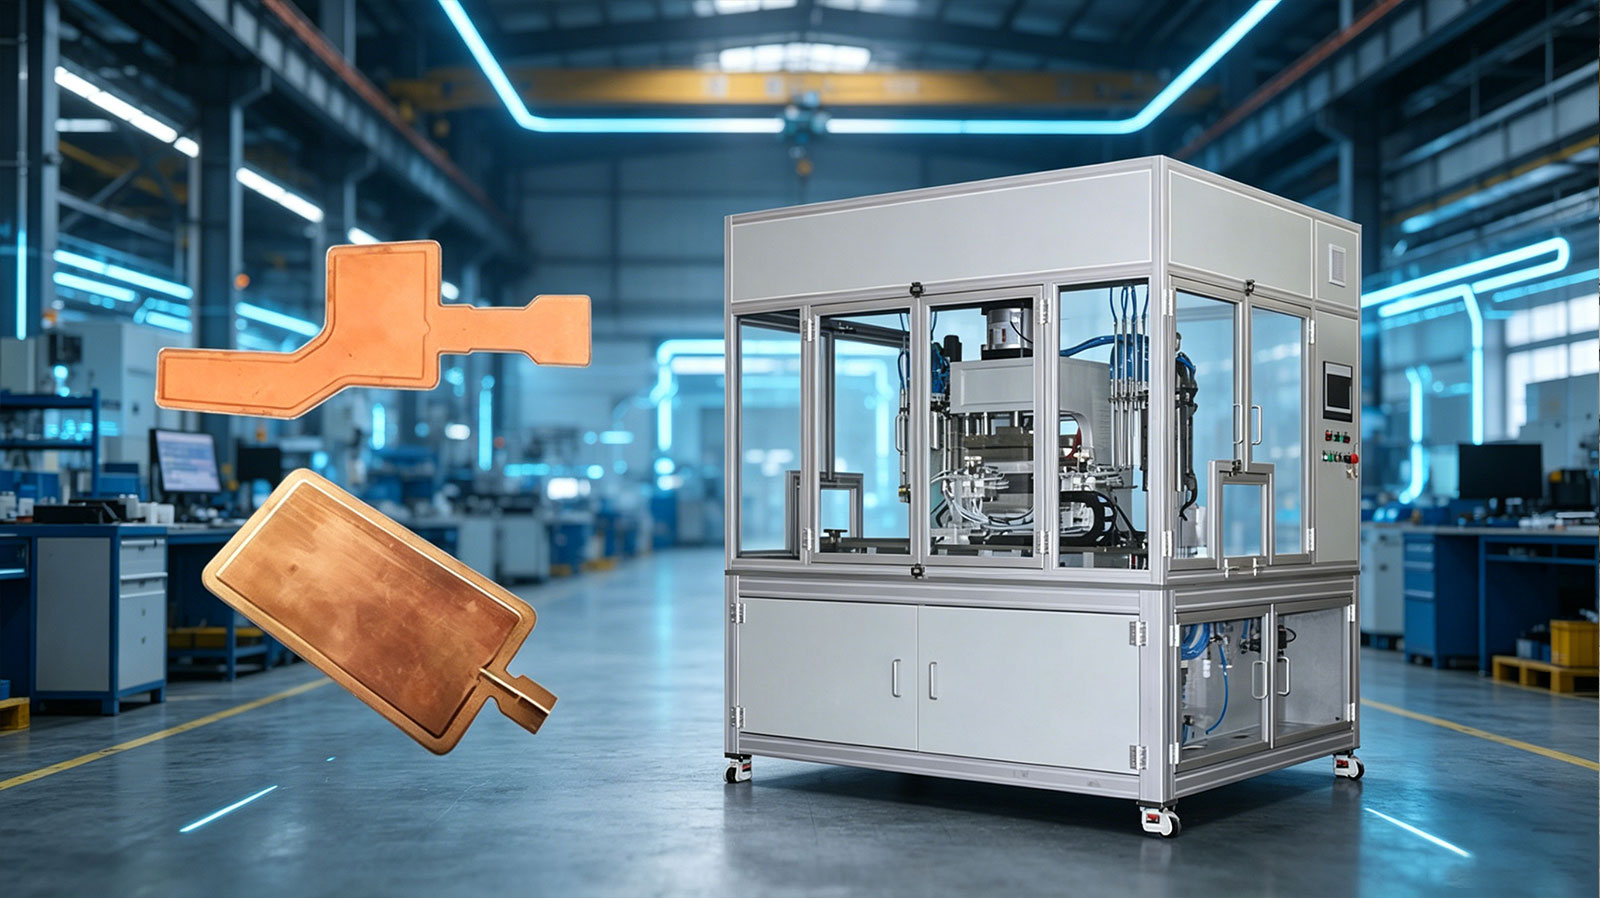
Одним із типових застосувань є зварюванняВипарні камери VC. Ці компоненти використовують герметичну внутрішню порожнину та капілярну структуру для швидкого поширення тепла. Їхня тонка конструкція робить зварювальний процес особливо чутливим до надходження тепла, стабільності зварювального-шляху, тиску закріплення та якості ущільнення.
Hhaifei оцінює фактичні розміри компонентів, матеріал, товщину, внутрішню структуру та вимоги до приймання перед розробкою процесу зварювання, кріплення та конфігурації автоматизації.
Обговоріть свою програму зварювання
Які компоненти можна оцінити?
Наш поточний проектний досвід зосереджений на випаровувальних камерах VC і відповідних тонких{0}}компонентах керування температурою.
| компонент | Вимоги до зварювання | Основна проблема процесу |
|---|---|---|
| Випарні камери VC | Безперервне та щільне з’єднання навколо зазначеного шляху | Витік, деформація та пошкодження внутрішніх капілярів |
| Надто-розподільники тепла | Контрольоване з'єднання з обмеженим термічним впливом | Деформація, опуклість і згортання поверхні |
| Вакуумні термічні компоненти | Надійна герметизація зовнішньої конструкції | Точкове протікання та неповні з’єднання |
| Тонкі металеві термопластини | Повторюване зварювання по запрограмованій траєкторії | Теплорозподіл і стабільність розмірів |
Відповідний метод зварювання повинен бути підтверджений фактичним матеріалом, структурою з’єднання та кресленням продукту. Компоненти, які виглядають схожими, можуть потребувати іншого контролю енергії, інструментів або зварювальних шляхів.

Що ускладнює зварювання в паровій камері VC?
Тонкі пластини легко деформуються
Парові камери VC і ультра-тонкі розподільники тепла чутливі до концентрованого або надмірного тепла. Невідповідний процес може спричинити опуклість, локальний колапс, деформацію або втрату площинності.
Це може вплинути на подальше складання, навіть якщо саме з’єднання виглядає завершеним.
Невеликі дефекти зварювання можуть спричинити витік вакууму
Випарна камера повинна підтримувати герметичність внутрішнього середовища. Нерегулярні рухи вручну або нестабільний надходження тепла можуть залишити отвори, розриви або неповні ділянки вздовж з’єднання.
Таким чином, шлях зварювання повинен залишатися безперервним і повторюваним.
Внутрішня капілярна структура повинна бути захищена
Надмірна температура може призвести до окислення або пошкодження внутрішньої капілярної структури. Це може перешкодити поверненню рідини та знизити теплові характеристики готового компонента.
Тому підведення тепла слід розглядати разом із якістю ущільнення, а не зосереджуватися лише на видимому вигляді зварного шва.
Розміри продукту можуть змінюватися в залежності від моделі
Виробники можуть виробляти кілька розмірів і товщини парової камери. Зварювальна система повинна враховувати різні шляхи, точки розташування та вимоги до затиску без застосування нерівномірного тиску до тонкої пластини.
Представлений проект: автоматичний зварювальний апарат для парових камер VC

-
Довідкова інформація клієнта
Клієнт розробляє та виробляє-високоякісні випаровувальні камери VC, над-розподільники тепла та компоненти-вакуумного теплового керування.
Ці продукти використовуються в цифровій електроніці, інтелектуальному обладнанні, нових-енергетичних терміналах і промислових системах керування, де потрібні компактні розміри та ефективна теплопередача.
-
Проблеми з попереднім процесом зварювання
Існуючий процес замовника представляв три основні труднощі:
- Тонкі пластини легко піддавалися впливу широко розподіленого тепла, що призводило до здуття, руйнування або деформації.
- Рух під час зварювання та нестабільний підхід тепла можуть призвести до появи точкових отворів, розривів і неповних з’єднань, збільшуючи ризик витоку вакууму.
- Надмірна температура зварювання може пошкодити або окислити внутрішню капілярну структуру та вплинути на теплову функцію компонента.
Що вимагав замовник?
Клієнту потрібне автоматизоване рішення, яке могло б:
- Контролюйте шлях зварювання більш послідовно, ніж ручне керування
- Обмежте підведення тепла та зменшіть деформацію тонкої пластини
- Виконайте суцільний щільний шов навколо необхідної ділянки
- Зменште ризики проколів, неповних секцій і витоку
- Захистіть внутрішню капілярну структуру від надмірного термічного пошкодження
- Пристосовуються до різних розмірів і товщини парової камери
- Підтримувати стабільну роботу під час серійного виробництва
Індивідуальне рішення HaifeiI
Перевірка процесу зварювання
Компанія Haifei провела кілька раундів зварювальних випробувань з використанням парових камер VC різних розмірів і товщини.
Мета полягала в тому, щоб визначити відповідне робоче вікно для шляху зварювання, споживання енергії, умов затискання та структури виробу перед остаточним налаштуванням конфігурації машини.
-Контрольований шлях зварювання з ЧПУ
Автоматичний зварювальний апарат був оснащений системою-керування траєкторією з ЧПК.
Замість того, щоб покладатися на оператора, який керуватиме позицією зварювання вручну, машина слідує запрограмованим шляхом. Це допомагає підтримувати більш послідовний рух вздовж необхідного суглоба та зменшує відхилення, спричинені ручним керуванням.
Програма шляху може бути розроблена відповідно до форми та розмірів продукту замовника.
Керування низьким-нагріванням-замкнутого-входу
Для керування тепловим впливом на тонку пластину використовувалась замкнута-система-теплового-споживання.
Метою цієї конфігурації є забезпечення достатньої енергії для з’єднання, одночасно обмежуючи уражену область навколо зварного шва. Це допомагає знизити ризик деформації пластини та термічного пошкодження внутрішньої структури.
Остаточні параметри повинні бути встановлені шляхом тестування з фактичним матеріалом і компонентом.
Спеціальне пристосування для позиціонування
Хайфей розробив спеціальне пристосування для розміщення та підтримки парової камери під час зварювання.
Пристосування розподіляє утримуючу силу по заготовці та підтримує тісний контакт верхньої та нижньої частин. Правильна підтримка пристосування допомагає зменшити локальне підняття, опуклість або згортання, зберігаючи запрограмоване положення зварювання.
При зміні розміру компонента, профілю, товщини пластини або розташування з’єднання необхідно коригувати конструкцію кріплення.
Як рішення вирішило проблеми проекту?
| Оригінальна проблема | Конфігурація Haifei | Цільове вдосконалення |
|---|---|---|
| Невідповідна траєкторія ручного зварювання | ЧПУ-програмоване керування траєкторією | Більш повторювані зварювальні рухи |
| Надмірне або нерівномірне надходження тепла | Низький{0}}нагрівання-керування закритим-контуром | Менша площа{0}}термічного впливу та менший ризик деформації |
| Тонка пластина випинається або руйнується | Спеціальне кріплення для підтримки та позиціонування | Більш стабільний контакт пластини та площинність |
| Точкові або несуцільні шви | Тестування процесу та контрольоване автоматичне зварювання | Більш щільне і безперервне формування суглобів |
| Ризик пошкодження внутрішніх капілярів | Контрольована теплова потужність | Зменшення впливу надмірного тепла на внутрішню структуру |
| Різні розміри виробу | Регульовані програми та індивідуальні інструменти | Краща адаптація до багатьох специфікацій продукту |
Тестування та приймання проекту
Перед остаточною доставкою компанія Haifei провела зварювальні випробування на компонентах різних розмірів і товщини та оптимізувала налаштування процесу.
Обладнання також було піддано безперервній пробній експлуатації під час попереднього-приймання. Оцінка зосереджена на:
- Стабільність-зварювального шляху
- Спільна безперервність
- Позиціонування заготовки
- Видима деформація пластини
- Стабільність роботи обладнання
- Відповідність асортименту комплектуючих замовника
Обмеження витоку, вимоги до-утримання вакууму, допуски на площинність і випробування-термічних характеристик мають бути визначені замовником відповідно до стандарту готового продукту. Ці прийнятні значення не повинні замінюватися загальними характеристиками машини.
Чи можна налаштувати обладнання для інших теплових компонентів?
так Конструкцію машини, зварювальний шлях і кріплення можна оцінити для інших тонких металевих-компонентів термоконтролю, але придатність неможливо визначити лише за назвою продукту.
Haifei потрібно переглянути:
- Креслення компонентів і зовнішні розміри
- Матеріал верхньої та нижньої пластин
- Товщина плити індивідуальна
- Форма з'єднання і положення зварювання
- Внутрішня капілярна або опорна структура
- Необхідна площинність
- Стандарт випробування на герметичність або витік-
- Різновиди продукції
- Необхідний обсяг виробництва
- Налаштування навантаження та розвантаження
Перед підтвердженням остаточної конфігурації обладнання рекомендується провести тестування зразків.
Навіщо працювати з HAIFEI?
Тестування процесу з фактичними компонентами
Різні товщини пластин і внутрішні структури по-різному реагують на тепло і тиск. HAIFEI може використовувати зразки клієнтів для оцінки шляху зварювання, теплового впливу та концепції кріплення перед остаточною конфігурацією машини.
Розробка обладнання та кріплення
Зварювальний апарат і пристосування розроблені як одна система. Це важливо для тонких парових камер, оскільки нестабільна опора може вплинути як на площинність продукту, так і на формування швів.
Автоматизація на основі виробничих потреб
Рівень автоматизації можна планувати відповідно до асортименту продукції, цільового обсягу виробництва та участі оператора. Основна увага приділяється досягненню практичного виробничого процесу, а не додаванню непотрібних функцій.
Пробна-експлуатація перед поставкою
Обладнання можна протестувати на узгоджених зразках перед відправкою. Стандарти перевірки та методи приймання повинні бути підтверджені на етапі технічного огляду.
зверніться до нашої команди інженерів
FAQ
