


HAIFEI розробляє зварювальні та автоматизовані рішення для обробки струмоведучих з’єднань і структурних компонентів, що використовуються в низьковольтних розподільчих пристроях, автоматичних вимикачах, контакторах, реле, шафах управління та обладнанні розподілу електроенергії.
Застосування включає срібні контакти, жорсткі мідні та алюмінієві шини, ламіновані гнучкі шини, з’єднувачі з мідною опліткою, клеми, луджені дротяні джгути, панелі корпусу та зварні кріплення.
Відповідна машина вибирається відповідно до матеріалу провідника, покриття, структури з’єднання, електричних вимог, механічної міцності, обсягу виробництва та стандарту перевірки. Клієнти можуть подати креслення та репрезентативні частини для тестування зразків до того, як буде підтверджено конфігурацію обладнання.
Надішліть креслення свого компонента
Які компоненти може обробляти HAIFEI для низьковольтної електротехнічної промисловості?
HAIFEI надає обладнання для конкретного застосування, а не застосовує один процес зварювання до кожного електричного компонента. Залежно від заготовки рішення може використовувати дифузійне зварювання, контактне зварювання MFDC, зварювання виступом, зварювання розрядом конденсатора, ультразвукове зварювання металу або індивідуальну автоматичну систему виробництва.
| Компонент або збірка | Типовий процес для оцінки | Основне виробниче завдання |
| Срібні контакти та контактні вузли | Прецизійне контактне зварювання | Точне позиціонування з контрольованим підведенням тепла |
| Точне позиціонування з контрольованим підведенням тепла | Опірне зварювання або зварювання шин | Стійкі з'єднання з контрольованою деформацією |
| Ламіновані шини з мідної фольги | Дифузійне зварювання | Компактні термінальні зони, зберігаючи центральну гнучкість |
| З'єднувачі в мідній оплітці | Дифузійне зварювання або контактне гаряче пресування | Консолідовані нитки та стабільна геометрія клем |
| З’єднання внахлестку з мідної оплітки | Спеціальне контактне зварювання | Послідовне перекриття та зменшення руху пасом |
| Деталі мідної оплітки | Комплексне різання та формування кінців | Контрольована довжина та повторювані розміри клем |
| Луджені дроти та електричні джгути | Ультразвукове зварювання металу після перевірки | З'єднання провідників з обмеженим тепловим впливом |
| Електричні клеми та малі компоненти | Прецизійне точкове зварювання MFDC | Невеликі повторювані зварні шви з контрольованою енергією |
| Панелі та гайки з нержавіючої сталі | Зварювання виступів розряду конденсатора | Закріпіть з’єднання кріпильних елементів зменшеною маркуванням панелей |
| Багатокомпонентні вузли струмового тракту | Індивідуальна автоматизація зварювання | Позиціонування, зварювання, перевірка та відстеження |
Ця таблиця містить лише початковий напрямок процесу. Марка матеріалу, покриття, поперечний переріз, площа контакту та критерії прийнятності повинні бути переглянуті перед остаточним вибором процесу.
Зразки підключення вимикача низької напруги

Алюмінієва шина

Мідна шина-нікельована

Гнучка алюмінієва шина

Гнучка мідна шина

Гнучка мідна шина

Кругложильні кабелі із загальним обплетенням
Рекомендоване застосування низьковольтного електричного обладнання та корпусів
У наступному розділі представлено типові проекти обладнання Haifei. Кожна заявка має посилатися на спеціальну сторінку випадку, яка містить історію клієнта, інформацію про деталі, технічні проблеми, конфігурацію обладнання, метод перевірки та зображення проекту.
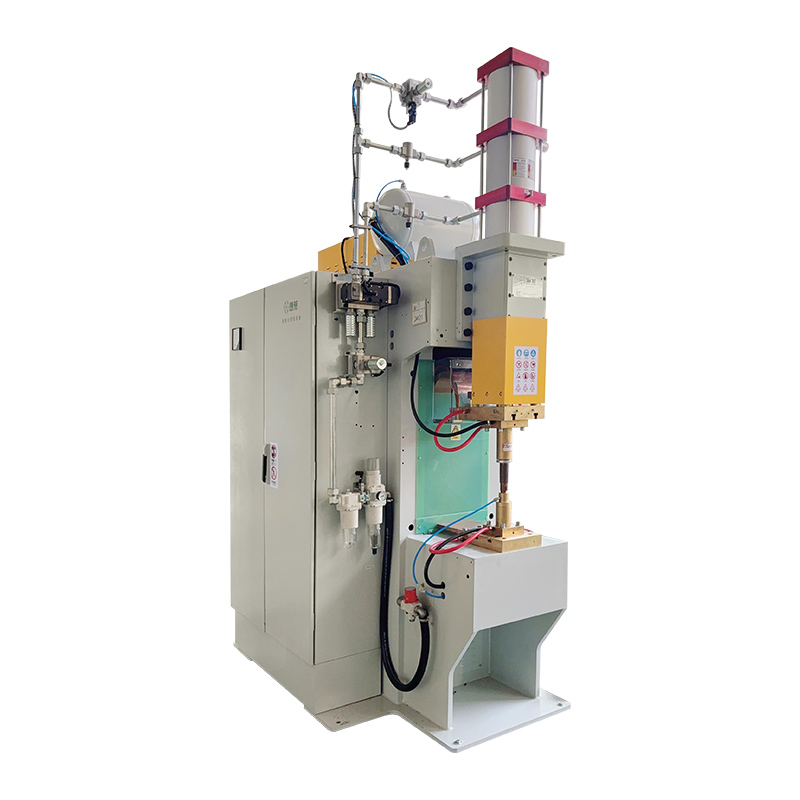
Автоматичний зварювальний апарат Silver Contact
Срібні контакти використовуються в реле, контакторах, перемикачах та інших електричних комутаційних компонентах. Їх невеликі розміри ускладнюють ручне позиціонування, тоді як надмірне або нестабільне тепло може спричинити зміщення контактів, пошкодження поверхні або нерівне з’єднання.
Компанія Haifei розробила як спеціалізовані машини для контактного зварювання сріблом, так і автоматизовані виробничі лінії. Залежно від проекту система може інтегрувати подачу компонентів, орієнтацію, позиціонування, зварювання, формування, розвантаження та керування процесом-рецептом.
Пристосування, геометрія електрода та параметри зварювання розробляються з використанням фактичного контактного сплаву замовника, несучого матеріалу та структури з’єднання.


Системи зварювання шинних шин
Рамні вузли збірних шин передають і розподіляють струм у розподільних пристроях, шафах управління та розподільчому обладнанні. Мідь і алюміній швидко проводять тепло, і великі або неправильні вузли може бути важко розташувати послідовно.
Haifei розробляє спеціальні системи зварювання шин навколо конструкції заготовки. Інженерний обсяг може включати відповідне джерело живлення для зварювання, рухомий зварювальний механізм, модульне пристосування, керовану послідовність зварювання, зберігання рецептів і запис виробничих даних.
Оскільки жорсткі шини, ламіновані шини та з’єднані шини рами мають різні вимоги до нагріву та тиску, процес має бути підтверджено переглядом креслення та зварюванням зразків.
Розрізання мідної оплітки, формування прямокутників і клем
Не кожен низьковольтний електричний проект обмежується операцією зварювання. Виробництво мідної оплітки може також вимагати контрольованої подачі, різання, прямокутної обробки торців, ущільнення та розвантаження.
Компанія Haifei розробила інтегроване обладнання, яке поєднує кілька етапів обробки коси на одній робочій станції. Мета полягає в тому, щоб зменшити ручну передачу між окремими машинами та покращити узгодженість довжини тасьми, форми кінців і стану кінців.
Конфігурація обладнання залежить від того, чи обробляє замовник одну оплітку, кілька провідників з опліткою або різні розміри продукту. Змінні інструменти та збережені рецепти можна оцінити для сумісних сімейств продуктів.
Ознайомтеся з корпусом для різання та квадратування мідної оплітки


Зварювання луженого дроту та електричних клем
Луджені провідники, кабельні збірки та малі електричні клеми потребують ретельного контролю енергії, оскільки їхні розміри, покриття та структури провідників можуть суттєво відрізнятися.
Ультразвукове зварювання металу можна оцінити для вибраних з’єднань дріт-дрот або дріт-клема. Прецизійне контактне зварювання MFDC може бути придатним для певних клем, контактів і невеликих металевих компонентів.
Вибір процесу залежить від поперечного перерізу провідника, покриття, матеріалу клеми, доступу до з’єднань і необхідної міцності на розрив. Перш ніж зробити вибір між ультразвуковим і контактним зварюванням, необхідна оцінка зразка.
Зварювання панелі з нержавіючої сталі та гайки
Для електричних шаф і корпусів низьковольтного обладнання може знадобитися приварити гайки, шпильки або інші кріпильні елементи до панелей з нержавіючої сталі.
Для відповідних проекційних структур Хайфей може оцінити зварювання розрядом конденсатора. Короткий цикл вивільнення енергії концентрує тепло навколо виступів і може допомогти обмежити термічний вплив на навколишній лист.
Повне рішення може включати функції подачі гайки, виявлення деталей, позиціонування, зварювання, підрахунок зварних швів і перевірку помилок. Перед вибором обладнання необхідно підтвердити товщину панелі, характеристики гайки, геометрію виступу та вимоги до крутного моменту або виштовхування.
Перегляньте корпус для зварювання гайки панелі з нержавіючої сталі
Чому низьковольтні електричні з’єднання важко зварювати?
Мідь і алюміній швидко розсіюють тепло
Матеріали з високою електропровідністю відводять тепло від з’єднання. Недостатня кількість енергії може призвести до неповного зв’язку, тоді як надмірна енергія може спричинити деформацію, окислення або пошкодження оточуючих поверхонь.
Електричні та механічні характеристики повинні бути досягнуті разом
З’єднання може виглядати прийнятно, але мати нестабільні електричні характеристики. Залежно від компонента замовнику може знадобитися перевірити контактний опір, провідність, підвищення температури, міцність на розрив, міцність на відрив, міцність на зсув або характеристики втоми.
Тонкі пасма і шари фольги можуть рухатися під час обробки
Мідні обплетення та ламінована фольга виготовляються з багатьох тонких провідників. Невідповідне розташування або нерівномірний тиск може спричинити розтікання жил, розриви між шарами, невідповідну товщину клеми або локальне пошкодження провідника.
Срібні контакти вимагають точного позиціонування
Компоненти срібного контакту малі та чутливі до розподілу тепла. Контакт має розташовуватися рівномірно, поки процес обмежує зміщення, надмірне вдавлення та пошкодження поверхні.
Покриття змінюють поведінку під час зварювання
Нікельовані, луджені та інші покриті провідники можуть поводитися інакше, ніж чисті мідні або алюмінієві. Таким чином, тип і товщину покриття слід включати в аналіз застосування.
Різноманітність продуктів робить зміну важливою
Виробники низьковольтних компонентів часто виготовляють різні розміри та з’єднувальні конструкції. Пристосування, електроди та збережені рецепти процесу повинні бути розроблені відповідно до підтвердженого асортименту сумісної продукції.
Рекомендовані перевірки якості
| Пункт перевірки | Що це допомагає перевірити |
| Контактний опір | Електрична узгодженість виконаного з’єднання |
| Тест на провідність або підвищення температури | Продуктивність при визначеному замовником електричному навантаженні |
| Тест на витягування, відшарування, зсув або виштовхування | Механічна цілісність суглоба |
| Поперечний огляд | Утворення внутрішнього зв’язку та можливі порожнечі |
| Перевірка розмірів | Розташування, товщина наконечника, площинність і монтажна посадка |
| Огляд поверхні | Виштовхування, тріщини, окислення, вдавлення або зміна кольору |
| Повторне виробниче випробування | Стабільність процесу протягом послідовних циклів |
| Записи параметрів | Відстежуваність зварювального струму, часу, сили та інших контрольованих значень |
Як розробляється рішення для електрозварювання низької напруги?
Розгляд заявки
HAIFEI перевіряє креслення, матеріал провідника, покриття, конструкцію з’єднання, розміри, варіанти продукту, вимоги до виходу та критерії прийнятності.
Оцінка процесу та обладнання
Інженери порівнюють відповідні процеси зварювання або формування та визначають, чи варто оцінювати стандартну машину, спеціальну робочу станцію чи автоматичну лінію.
Тестування зразків
Репрезентативні матеріали клієнта використовуються для визначення попереднього вікна процесу. Тестування особливо важливо для мідних, алюмінієвих, срібних сплавів, покритих деталей, пачок фольги та провідників з опліткою.
Спільна перевірка
Зразок оцінюється відповідно до узгоджених методів перевірки. Вони можуть включати електричний опір, підвищення температури, міцність на розрив або зсув, поперечний переріз, розміри та зовнішній вигляд.
Проектування інструментів і автоматизації
Після підтвердження процесу HAIFEI розробляє електроди, кріплення, систему тиску, охолодження, захист безпеки та необхідні функції автоматизації.
Пробне виробництво та приймання
Готову систему перевіряють на типових заготовках. Стабільність циклу, зміна моделі, консистенція зварного шва та функції контролю перевіряються відповідно до узгодженої технічної специфікації.
FAQ
Q: Який процес зварювання використовується для низьковольтних електричних шин?
A: Процес залежить від структури шини. Багатошарову мідну фольгу та плетені з’єднувачі часто оцінюють за допомогою дифузійного зварювання, тоді як у вибраних вузлах жорстких шин можна використовувати контактне зварювання або спеціальний процес зварювання шин. Перед вибором необхідно переглянути матеріал, поперечний переріз, покриття та геометрію з’єднання.
З: Чи підходить дифузійне зварювання для з’єднувачів з мідною опліткою?
A: Це може бути придатним, коли секцію клеми потрібно зміцнити, а решта провідника залишається гнучкою. Ширину плетіння, товщину, структуру пасма, площу з’єднання та кінцеві розміри потрібно підтвердити шляхом тестування зразків.
Q: Чи може Haifei зварювати срібні контакти з мідними носіями?
A: Haifei може оцінити контакти зі сплаву срібла та носії на основі міді за допомогою контактного зварювання. Здійсненність залежить від матеріалу контакту, матеріалу-носія, конструкції з’єднання, стану поверхні та вимог до електричної прийнятності.
Q: Чи може одна машина обробляти шини різних розмірів?
A: Машина може підтримувати кілька моделей, якщо необхідні тиск, енергія, робочий зазор і розташування інструментів сумісні. Змінні прилади, електроди та збережені рецепти можна включити після перегляду асортименту продукції.
З: Чи можна інтегрувати різання мідної оплітки та формування кінців?
A: Так. Для відповідних специфікацій подача, різання, торцеве торцювання, ущільнення та розвантаження можуть бути інтегровані в одну систему. Конфігурація залежить від структури обплетення, допуску на розміри та необхідної послідовності виробництва.
З: Як перевіряється електрична якість зварного з'єднання?
A: Загальні перевірки включають вимірювання контактного опору, тестування провідності та тестування підвищення температури під навантаженням, визначеним клієнтом. Їх слід поєднувати з механічною перевіркою та перевіркою розмірів, а не покладатися лише на зовнішній вигляд.